


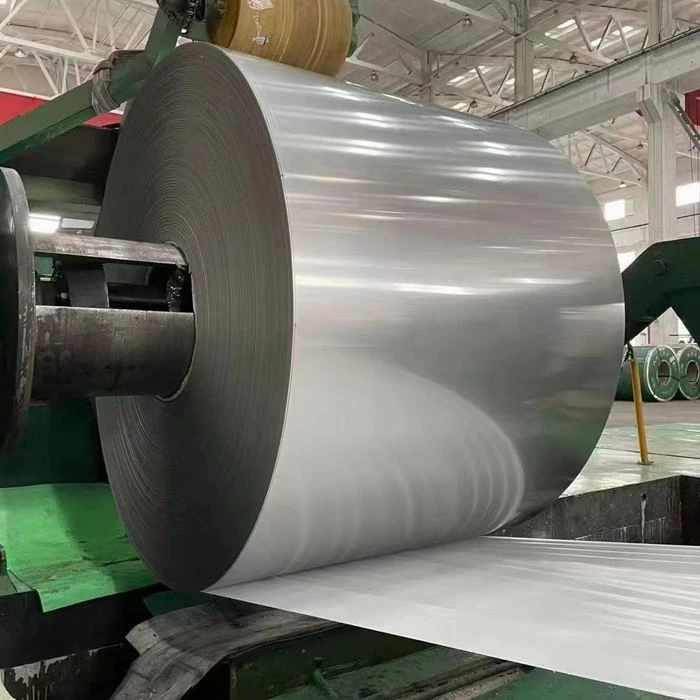


Топло ваљани намотај од нерђајућег челика
Дебљина: 0,1-4 мм или прилагођена
Ширина: 100-2500 мм или прилагођено
МОК: 1000КГС
|
Назив производа: |
Намотаји од нерђајућег челика |
|
дебљина: |
0,1-4 мм или прилагођено |
|
ширина: |
100-2500 мм или прилагођено |
|
МОК: |
1000КГС |
|
Површински третман: |
бр.1,бр.4,бр.3,2Б, 2ББ, БА, ХЛ, 8К, премазан ПВД у боји, пескарен, анти-отисак прста |
|
Стандардно: |
АСТМ, АИСИ, ЦЕ, ЕН, ГБ, БС, БИС, СНИ, СОНЦАП, САБС, ЈИС, ГС, ИСО9001 |
|
оцена: |
2201 304 304Л 316 316Л 2205 2507 310С 316Ти 317Л 430 410 321 |
|
Толеранција: |
±1% |
|
Техника: |
Хот Роллед |
|
ИД завојнице: |
508 мм / 610 мм или прилагођено |
|
узорак: |
Узорак доступан |
|
апликација: |
за грађевинске материјале, за архитектуру и декорацију, у машинској производњи, у ваздухопловству, у преради хране и |
|
Облик: |
Цоил |
|
Услуга обраде: |
Савијање, заваривање, одмотавање, пробијање, сечење |
Спецификације производа и величине намотаја од топло ваљаног нерђајућег челика
Дебљина: 1,2 мм - 16 мм
Ширина: 600 мм, 1000 мм, 1219 мм, 1500 мм, 1800 мм, 2000 мм итд
Оцене: 201/304/304Л/316/316Л/409/430/2205, итд
Површина: бр.1, црна, кисела
|
Оцена |
Дебљина (мм) |
ширина (мм) |
Заврши |
Тежина завојнице (тоне) |
Едге |
|
201 / 304 / 316 |
1.2 – 16 |
1000 – 2000 |
бр.1, црни, кисели |
3 – 15 |
Милл Едге / Слит Едге |
|
310s / 321 |
3.0 – 16 |
1000 – 2000 |
бр.1 |
3 – 15 |
Милл Едге / Слит Едге |
|
409 / 410 / 430 |
1.5 – 12 |
1000 – 2000 |
бр.1, црни |
3 – 15 |
Милл Едге / Слит Едге |
Процес топло ваљаних намотаја од нерђајућег челика
Процес производње топло{0}}ваљаних котура од нерђајућег челика може се грубо поделити на следеће кораке:
Набавка сировина:
Прво, потребно је купити квалификоване сировине од нерђајућег челика. Сирови материјали су обично плоче или гредице од нерђајућег челика.
Вруће ваљање:
Након загревања плоче или гредице од нерђајућег челика на одређену температуру, она се ваља у врућој ваљаоници. Овај процес захтева употребу великих машина и опреме за постепено загревање гредице на одговарајућу температуру, а затим је ваљање на топлој ваљаоници да би се направио котур одређене дебљине.
Завршна обрада:
Након топлог ваљања, калемови обично захтевају завршну обраду како би се елиминисале површинске неправилности и унутрашња напрезања. Завршна обрада се обично изводи хладним ваљањем, жарењем итд.
кисељење:
Кисељење је метода површинске обраде која може уклонити каменац и рђу на површини нерђајућег челика како би се побољшао квалитет површине.
Сечење и паковање:
Коначно, калем се сече и сече на одређене величине, које се затим пакују и обележавају за складиштење и отпрему.
Ови кораци се могу фино-подесити и променити у складу са специфичним производним процесом, али генерално, ови кораци су основни процес за производњу топло-намотаја од нерђајућег челика.
Popularne oznake: топло ваљани котур од нерђајућег челика, Кина топло ваљани котур од нерђајућег челика, произвођачи, добављачи, фабрика
Par
neМожда ти се такође свиђа


Pošalji upit